Содержание
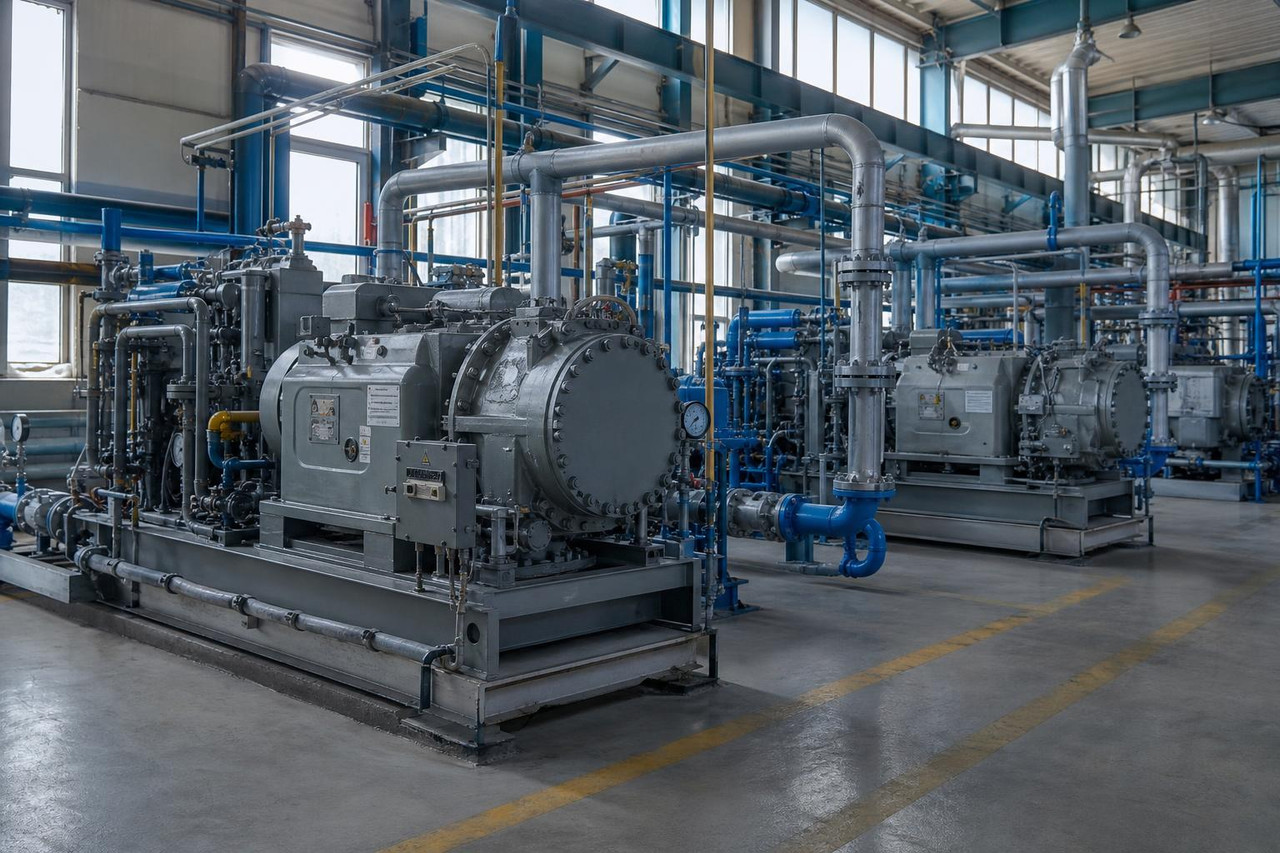
Сжатый воздух давно стал одним из основных энергоносителей на промышленных объектах, обеспечивая работу пневмоинструмента, систем автоматизации и очистных установок. Правильная организация его подачи напрямую влияет на производительность и расходы предприятия. Стоит упомянуть, что ознакомиться с актуальными моделями компрессоров можно на https://technoprom.kz/kompressornoe/kompressory, где представлен широкий выбор оборудования для разных задач.
Почему сжатый воздух важен для современного производства
На большинстве заводов и фабрик пневматические системы применяют для привода прессов, конвейеров, окрасочных камер и даже роботов. В отличие от электричества сжатый воздух безопаснее в зонах с повышенной влажностью и взрывоопасностью, а также позволяет быстро передавать усилие на значительные расстояния без сложной проводки.
Энергоэффективность такой системы зависит от нескольких факторов: качества воздуха, давления в сети и потерь на утечках. Даже небольшие неплотности в трубопроводах способны увеличивать расход электроэнергии на 20–30 процентов. Поэтому проектирование начинается с точного определения потребностей цехов и выбора оптимального давления.
Сжатый воздух называют «четвертым энергоносителем» наравне с электричеством, водой и газом, и его качество напрямую сказывается на качестве готовой продукции.
Перед запуском новой линии или модернизацией старой полезно провести аудит существующих потребителей. Это позволяет выявить пиковые нагрузки и предусмотреть резерв мощности. Без такого анализа часто возникает ситуация, когда компрессор работает на пределе или, наоборот, простаивает большую часть времени, что снижает срок его службы.
Важно учитывать не только объем воздуха, но и его чистоту. В пищевой или фармацевтической промышленности требуется масло-free воздух класса 0 по ISO 8573, тогда как в металлообработке достаточно стандартной фильтрации. Разные цеха могут нуждаться в разных параметрах, поэтому сеть нередко делят на несколько контуров с собственными осушителями и фильтрами.
Определение требуемых параметров сети
Перед подбором оборудования важно точно рассчитать суммарный расход воздуха с учетом коэффициента одновременности работы потребителей. Этот показатель помогает избежать как избыточной мощности, так и дефицита в пиковые периоды. Специалисты обычно собирают данные по каждому пневмоинструменту и станку, затем суммируют значения и применяют поправочные коэффициенты в зависимости от режима эксплуатации.
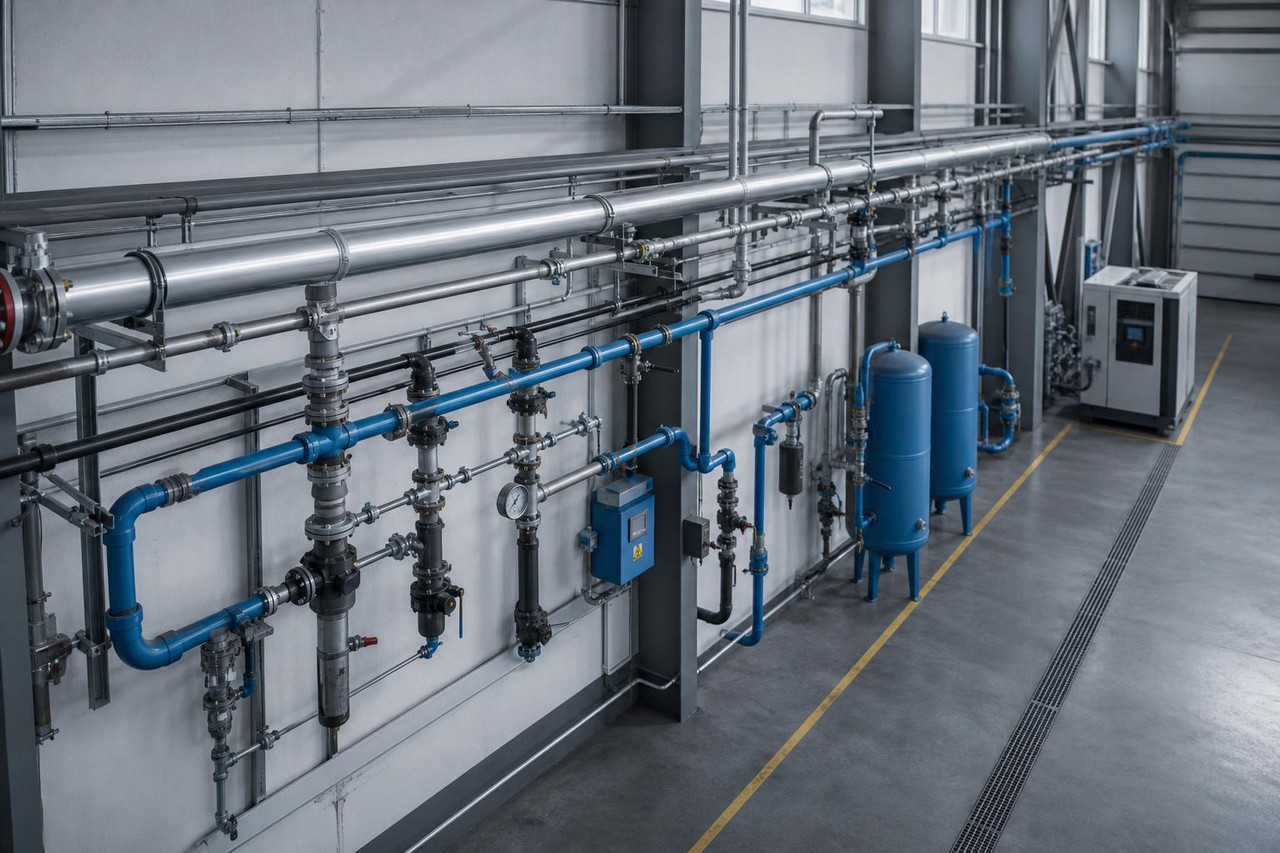
Давление в сети выбирают с запасом, чтобы компенсировать падение на участках труб и фильтрах. Чаще всего ориентируются на 6–8 бар для большинства цехов, однако отдельные участки могут требовать более высоких значений. При этом учитывают длину магистралей, количество поворотов и диаметр труб, поскольку каждый из этих элементов влияет на гидравлическое сопротивление.
| Тип компрессора | Производительность | Энергоэффективность | Уровень шума | Обслуживание |
|---|---|---|---|---|
| Винтовой | Средняя и высокая | Высокая | Средний | Регулярная замена масла и фильтров |
| Поршневой | Низкая и средняя | Средняя | Высокий | Частая проверка клапанов и поршней |
| Центробежный | Очень высокая | Высокая при больших объемах | Низкий | Сложное, требует квалифицированного персонала |
| Спиральный | Низкая | Высокая | Низкий | Минимальное, без масла |
Ресивер подбирают по объему, достаточному для сглаживания пульсаций и обеспечения кратковременного запаса при внезапном росте потребления. Его размещают как можно ближе к основным потребителям, чтобы снизить нагрузку на компрессор и уменьшить частоту его включений. Материал емкости выбирают с учетом коррозионной стойкости и рабочего давления.
Грамотный расчет параметров позволяет сократить эксплуатационные расходы и повысить надежность всей пневматической системы в долгосрочной перспективе.
При проектировании учитывают возможность будущего расширения производства. Закладывают дополнительные точки подключения и предусматривают место для установки второго компрессора или осушителя. Такой подход помогает избежать дорогостоящей переделки сети через несколько лет.
Важно также оценить климатические условия помещения, где будет стоять оборудование. Высокая температура или запыленность требуют усиленной вентиляции и более частой замены фильтров. В холодных цехах обращают внимание на защиту конденсата от замерзания в трубах и ресиверах.
Подбор и размещение систем подготовки воздуха
После определения общих параметров сети переходят к выбору устройств, которые удаляют влагу, масло и твердые частицы. Осушители рефрижераторного типа подходят для большинства цехов, где достаточно снизить точку росы до плюс 3–5 градусов. Адсорбционные модели используют, когда требуется более глубокая осушка, например до минус 40 градусов или ниже. Каждый тип имеет свои особенности по энергопотреблению и периодичности обслуживания.
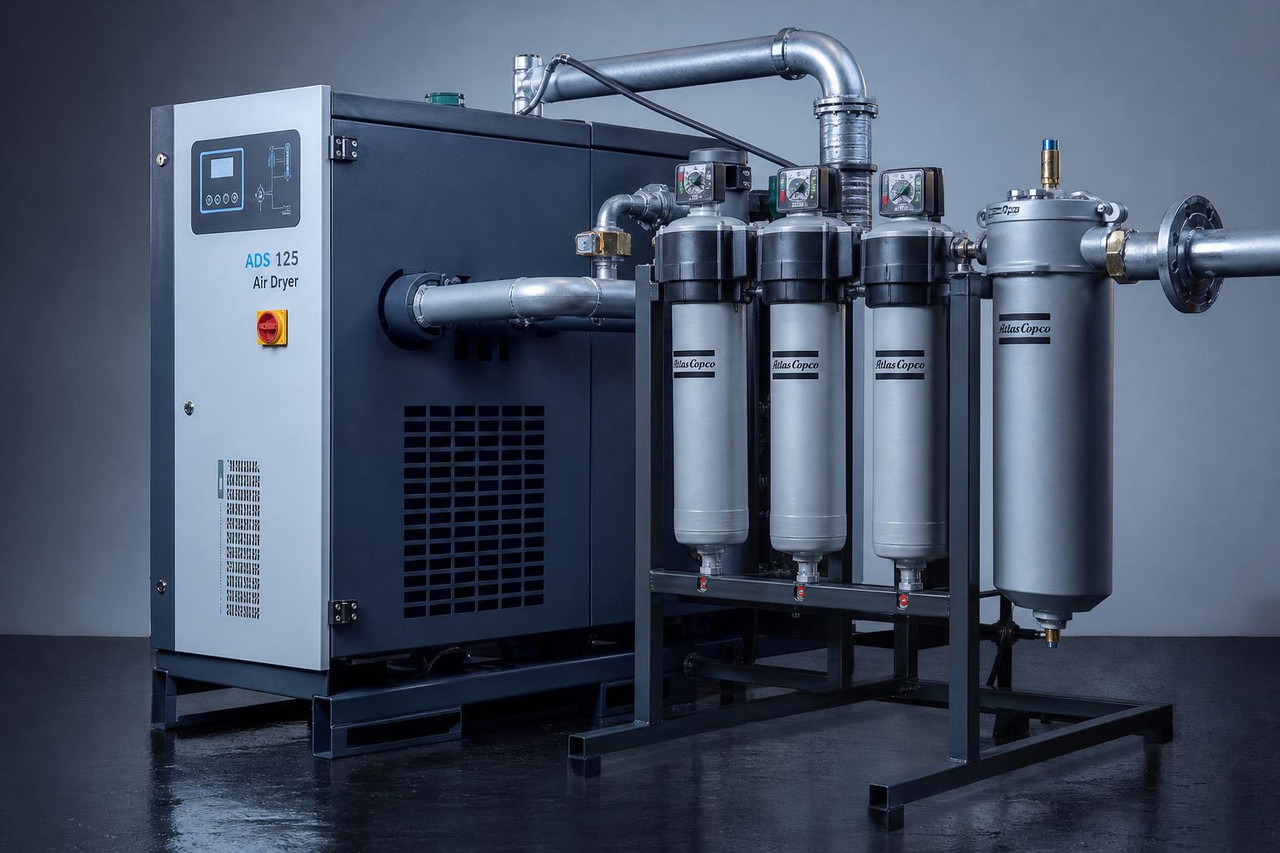
Фильтры устанавливают по каскадной схеме. Сначала ставят грубые элементы, улавливающие крупные загрязнения, затем коалесцирующие для отделения масляного тумана и наконец тонкие для удаления остаточных частиц. Размер пор и материал фильтрующей среды подбирают под конкретные требования к чистоте на выходе. Замену картриджей планируют по показаниям дифференциального манометра, а не по календарю.
Важно предусмотреть байпасные линии вокруг каждого устройства подготовки. Это позволяет проводить профилактику без остановки всего производства. Слив конденсата организуют через автоматические конденсатоотводчики с электронным управлением или поплавкового типа. Ручной слив оставляют только на небольших установках.
- Рефрижераторные осушители — умеренное энергопотребление, простое обслуживание, подходят для большинства задач.
- Адсорбционные осушители — глубокая осушка, выше затраты на регенерацию, используются в ответственных процессах.
- Мембранные осушители — компактные, без движущихся частей, эффективны при небольших расходах.
- Комбинированные решения — сочетание нескольких технологий для достижения оптимального баланса цены и качества.
Размещение оборудования подготовки воздуха стараются приблизить к компрессору, но при этом обеспечить удобный доступ для обслуживания. В больших сетях иногда устанавливают локальные осушители и фильтры непосредственно перед группами потребителей. Такой подход снижает общий объем воздуха, который нужно обрабатывать, и уменьшает риск вторичного загрязнения в длинных трубопроводах.
Правильно подобранная система подготовки воздуха продлевает срок службы пневмоинструмента и снижает количество брака на конечных операциях.
При монтаже учитывают направление потока, указанное на корпусах устройств, и наличие запорной арматуры с обеих сторон. Все соединения проверяют на герметичность после первого пуска. Давление на входе и выходе каждого элемента фиксируют в паспорте установки для последующего сравнения во время эксплуатации.
Монтаж трубопроводной разводки и арматуры
После завершения подбора устройств подготовки переходят к прокладке магистралей, которые доставляют обработанный поток к точкам потребления. Выбор материала труб определяют по условиям эксплуатации, агрессивности среды и требуемой долговечности. Алюминиевые профили часто предпочитают за малый вес и отсутствие коррозии, тогда как оцинкованная сталь подходит для высоконагруженных участков с большими диаметрами.
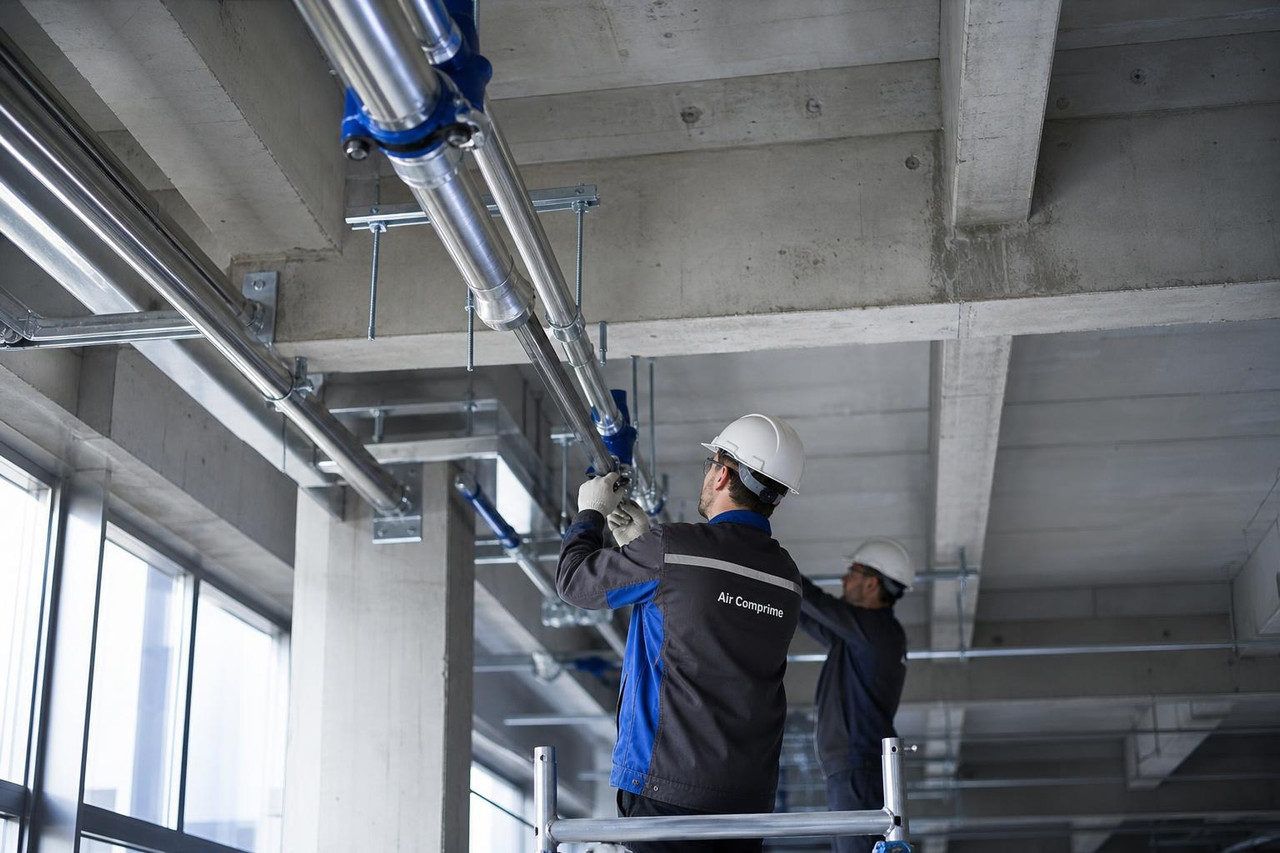
Трассы стараются вести по кратчайшему пути с минимальным числом поворотов, чтобы сократить потери давления. Крепления размещают с интервалом, зависящим от диаметра и материала, чтобы исключить провисание и вибрацию. В местах пересечения с другими коммуникациями предусматривают защитные кожухи или изоляционные прокладки.
| Материал труб | Устойчивость к коррозии | Вес конструкции | Сложность монтажа | Типичные области применения |
|---|---|---|---|---|
| Алюминий | Высокая | Низкий | Низкая | Цеха с умеренной влажностью и частой перепланировкой |
| Оцинкованная сталь | Средняя | Высокий | Средняя | Тяжелые промышленные линии с высоким давлением |
| Пластик (ПЭ или ПП) | Высокая | Низкий | Низкая | Вспомогательные сети и временные установки |
| Нержавеющая сталь | Очень высокая | Средний | Высокая | Чистые производства с особыми требованиями к гигиене |
Запорную и регулирующую арматуру устанавливают в доступных местах, чтобы оперативно изолировать отдельные ветки при ремонте. Шаровые краны с полным проходом минимизируют дополнительное сопротивление потоку. На ответственных участках дублируют клапаны для повышения отказоустойчивости.
После сборки проводят опрессовку всей сети сжатым воздухом или инертным газом под давлением, превышающим рабочее. Утечки выявляют с помощью мыльного раствора или ультразвуковых детекторов. Только после устранения всех дефектов систему вводят в эксплуатацию и выполняют финальную настройку регуляторов и предохранительных устройств.
При прокладке учитывают тепловое расширение труб и предусматривают компенсаторы или подвижные опоры. В зонах с возможным образованием конденсата магистрали прокладывают с небольшим уклоном в сторону точек сбора влаги. Это предотвращает скопление жидкости и последующие гидравлические удары.
Ввод системы в эксплуатацию и плановое обслуживание
После завершения сборки магистралей и установки арматуры приступают к поэтапному запуску. Сначала подают воздух на минимальном давлении, постепенно повышая его до рабочих значений. Это позволяет выявить остаточные дефекты соединений и проверить работу всех регулирующих элементов без риска повреждения оборудования.
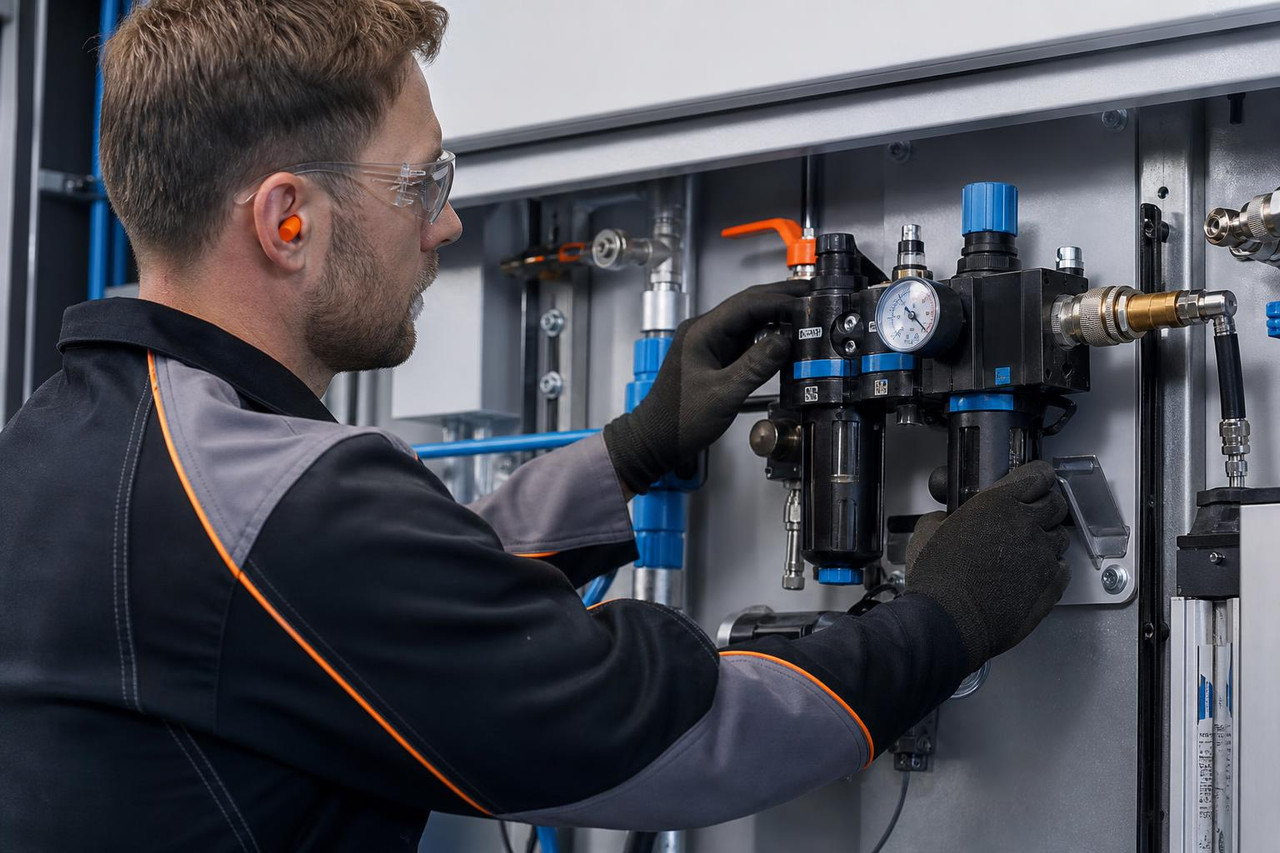
На этапе ввода фиксируют базовые показатели расхода и давления в разных точках сети. Эти данные становятся отправной точкой для сравнения в будущем. Любые отклонения от начальных значений сигнализируют о появлении неполадок или износе отдельных узлов.
Плановое обслуживание включает регулярную замену фильтрующих элементов по показаниям перепада давления, а не по фиксированному графику. Конденсатоотводчики очищают от накопившихся загрязнений, а осушители проверяют на эффективность регенерации. Для адсорбционных моделей контролируют состояние гранул, чтобы своевременно проводить их замену или регенерацию.
В цехах с переменной нагрузкой полезно устанавливать датчики, которые отслеживают колебания параметров. Это помогает оперативно корректировать работу компрессоров и предотвращать избыточное потребление энергии. Доступ к точкам измерения оставляют свободным, чтобы минимизировать время на диагностику.
Документация по каждому этапу обслуживания хранится в журнале, где отмечают дату, выполненные работы и обнаруженные замечания. Такой подход позволяет прогнозировать потребность в запчастях и планировать остановки на ремонт без ущерба для производства.
Часто задаваемые вопросы
Какой уровень давления обычно выбирают для большинства производственных цехов?
Для большинства цехов ориентируются на диапазон от шести до восьми бар. Отдельные участки могут требовать более высоких значений в зависимости от типа используемого оборудования.
Какие осушители подходят для типичных цеховых условий?
Для большинства цехов достаточно рефрижераторных осушителей, которые снижают точку росы до плюс трех-пяти градусов. Когда требуется более глубокая осушка, применяют адсорбционные модели, способные достигать минус сорока градусов и ниже.
В пищевой и фармацевтической отраслях необходим воздух без масла класса ноль по стандарту ИСО 8573. В металлообработке обычно хватает стандартной фильтрации без таких строгих требований.
Почему важно регулярно проверять соединения трубопроводов?
Даже небольшие неплотности способны заметно увеличивать расход электроэнергии. Своевременное выявление и устранение таких дефектов помогает поддерживать стабильную работу всей сети.
Как организовать замену фильтрующих элементов?
Замену проводят по показаниям дифференциального манометра. Это позволяет менять картриджи только при реальном загрязнении, а не по календарному графику.
Заключение
Правильный выбор давления в пределах шести-восьми бар и соответствующей степени осушки позволяет избежать лишних затрат энергии и обеспечить стабильную работу оборудования на всех участках. Тщательная прокладка трубопроводов с контролем герметичности снижает риск потерь, а замена фильтров по фактическому перепаду давления продлевает срок службы всей сети. Постепенный ввод в эксплуатацию и ведение журнала обслуживания помогают своевременно выявлять отклонения и планировать ремонт без остановки производства.
Начните с анализа потребностей вашего цеха, подберите подходящие осушители и материалы труб, затем организуйте регулярные проверки соединений и фильтров. Это поможет создать надежную систему, которая будет работать эффективно и экономично долгие годы. Приступайте к внедрению этих рекомендаций уже сегодня, чтобы повысить производительность и снизить расходы на электроэнергию.